Ao avançarmos para 2026, o cenário da indústria manufatureira enfrenta desafios sem precedentes, impulsionados por mudanças econômicas globais, regulamentações ambientais e revoluções tecnológicas. O aumento dos custos de mão de obra, novas tarifas sobre matérias-primas como aço e alumínio e a crescente pressão por práticas sustentáveis criaram um ambiente complexo tanto para os fabricantes quanto para seus clientes. Este guia abrangente aborda quatro questões críticas que são prioridade para gerentes de compras, engenheiros e OEMs que buscam parceiros confiáveis em usinagem CNC.
Neste artigo, exploraremos soluções práticas e acionáveis para esses desafios urgentes, mantendo os mais altos padrões de qualidade. Desde estratégias de Design para Manufaturabilidade (DFM) que reduzem custos até sistemas de garantia de qualidade baseados em IA que eliminam defeitos, forneceremos informações sobre como as modernas instalações de usinagem CNC estão se adaptando para atender a essas demandas em constante evolução.
Pergunta 1: “Por que seus orçamentos estão mais altos este ano? Como posso reduzir os custos por peça?”
O desafio: aumento generalizado dos custos
O setor manufatureiro está enfrentando pressões significativas de custos em 2026 devido a múltiplos fatores convergentes:
- Aumento do custo da mão de obra: Maquinistas e engenheiros qualificados recebem salários mais altos à medida que a força de trabalho envelhece e o conhecimento especializado se torna mais valioso.
- Tarifas de matérias-primas: As novas tarifas sobre o aço (aumento de 25%) e o alumínio (aumento de 10%) impactaram diretamente os custos das matérias-primas.
- Volatilidade dos preços da energia: o aumento dos custos de eletricidade e gás natural afeta as operações de usinagem, principalmente em processos de alta precisão.
- Interrupções na cadeia de suprimentos: os desafios logísticos globais aumentaram os custos de transporte e prazos de entrega.
Esses fatores levaram a aumentos legítimos de preços em todo o setor, mas existem estratégias comprovadas para mitigar os impactos nos custos, mantendo a qualidade.
Solução 1: Otimização do Design para Fabricação (DFM)
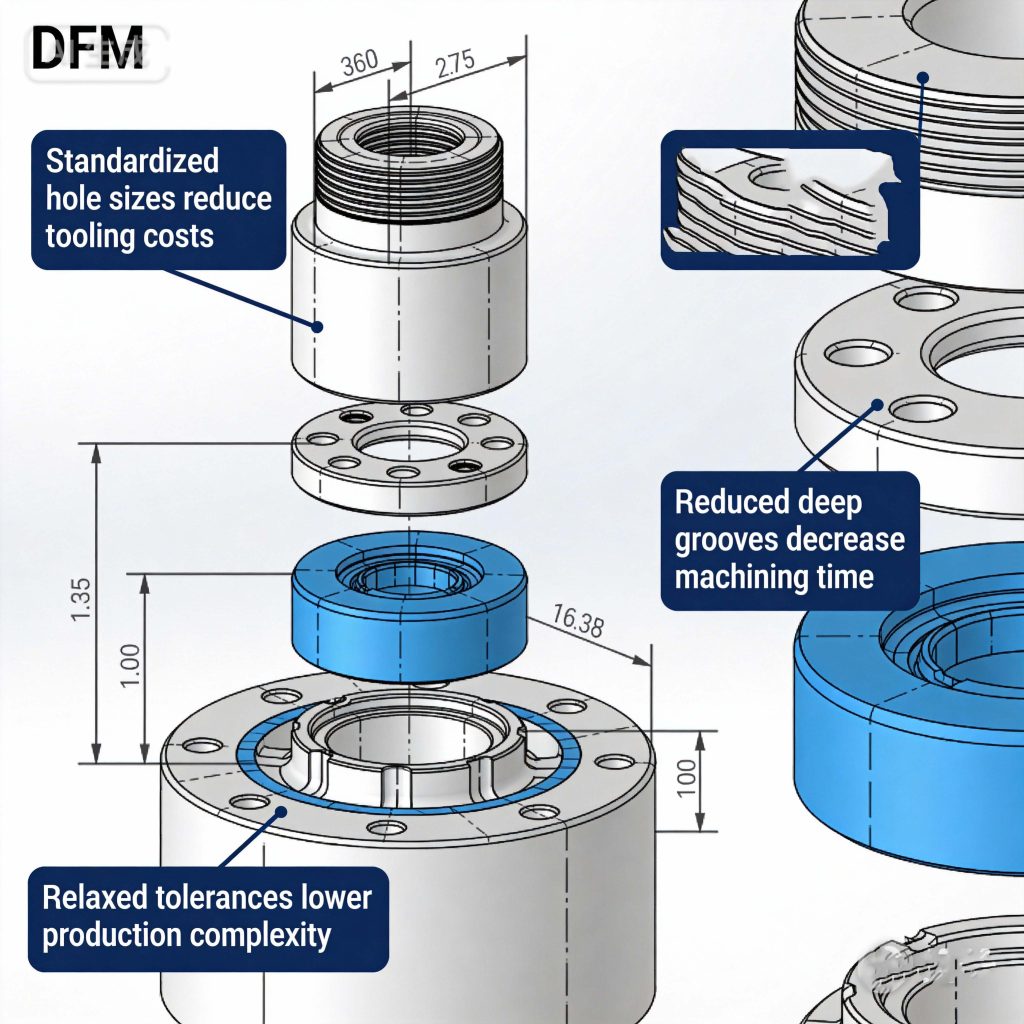
O DFM (Design for Manufacturing) é a ferramenta de redução de custos mais poderosa disponível. Modificações simples no projeto podem gerar economias significativas sem comprometer a funcionalidade.
Tamanhos de furos padronizados
- Utilize brocas e alargadores de tamanho padrão para reduzir os custos de ferramentas.
- Minimize o número de tamanhos de furos diferentes por peça.
- Exemplo: A mudança de um diâmetro de 12,3 mm para 12 mm pode reduzir o tempo de usinagem em 40%.
Evitar sulcos profundos e paredes finas
*Cavidades profundas exigem ferramentas especializadas e caras, além de aumentarem o tempo de ciclo.
*Paredes finas (menos de 2 mm para aço, menos de 3 mm para alumínio) aumentam o risco de vibração e as taxas de refugo.
*A redução da relação de aspecto pode diminuir os custos de usinagem em 15-25%
Relaxando as tolerâncias não críticas
- Dimensões críticas: Manter tolerâncias rigorosas (±0,001 mm)
- Características não críticas: Afrouxe dentro das tolerâncias padrão (±0,05 mm ou superior).
- Essa abordagem pode reduzir o tempo de usinagem em até 30%.
Otimização do Acabamento Superficial
- Especifique Ra 1,6 ou Ra 3,2 para superfícies não visíveis em vez de Ra 0,8 ou superior.
- Isso reduz as operações de retificação/polimento e o desgaste das ferramentas.
- Economia de custos: 10-20% por peça
[Imagem: Ilustração DFM mostrando tamanhos de furos padronizados, ranhuras profundas reduzidas e tolerâncias flexíveis marcadas em desenho técnico com anotações de redução de custos. Etiquetas em inglês visíveis. Estilo de engenharia moderno e limpo.]
Solução 2: Precificação baseada em volume e otimização de processos
Para produções estáveis e em grande volume, considere estas abordagens:
- Consolide pedidos: combine várias peças em lotes maiores para aproveitar os descontos por volume.
- Contratos de longo prazo: Preços fixos por 12 a 24 meses com cronogramas de entrega previsíveis.
- Substituição de processos: Avaliar se a fresagem CNC pode substituir processos mais caros, como fundição de precisão ou forjamento.
- Otimização de materiais: Considere materiais alternativos com desempenho semelhante, mas custo menor (por exemplo, alumínio 6061-T6 em vez de 7075-T6, onde os requisitos de resistência permitirem).
Solução 3: Estratégia de precificação baseada em valor
Em vez de competir apenas com base no preço, considere o custo total de propriedade:
- Melhoria da qualidade: Peças de maior qualidade reduzem o tempo de montagem e as solicitações de garantia.
- Velocidade de entrega: Prazos de entrega mais rápidos reduzem os custos de manutenção de estoque.
- Suporte técnico: A revisão do projeto e a assistência de engenharia podem evitar erros dispendiosos.
- Serviços adicionais: Operações de valor agregado, como tratamento térmico, revestimento ou montagem, podem reduzir a complexidade da cadeia de suprimentos.
Exemplo prático: Um cliente que economizou $0,50 por peça ao escolher um fornecedor de menor custo teve $5.000 em custos adicionais de montagem e $2.000 em reclamações de garantia devido a problemas de qualidade — uma perda líquida de $4,50 por peça, apesar do preço inicial mais baixo.
Pergunta 2: “Vocês podem fornecer certificações de pegada de carbono para meus componentes?”
Conclusão: Podemos fornecer certificação de emissão de carbono.
O Desafio: Sustentabilidade como um Imperativo Empresarial
2026 marca um ponto de virada em que a sustentabilidade deixa de ser opcional e passa a ser uma exigência. Grandes fabricantes de equipamentos originais (OEMs), principalmente nos setores aeroespacial, automotivo e de dispositivos médicos, agora exigem que seus fornecedores forneçam dados ambientais detalhados:
- Monitoramento da pegada de carbono: dados de emissões de Escopo 1, 2 e 3
- Métricas de desperdício de materiais: taxas de sucata e eficiência de reciclagem
- Consumo de energia: Quilowatts-hora por componente produzido
- Uso de água: Consumo de água de refrigeração e de limpeza
- Reciclabilidade do material: Documentação sobre as taxas de recuperação da liga.
Essa demanda decorre de diversas pressões:
- Requisitos regulamentares: Mecanismo de Ajustamento de Carbono na Fronteira (CBAM) da UE e regulamentações semelhantes em todo o mundo.
- Demandas dos clientes: fabricantes de equipamentos originais (OEMs) enfrentam suas próprias metas de sustentabilidade.
- Expectativas dos investidores: os critérios ESG (Ambiental, Social e de Governança) agora influenciam as decisões de investimento.
- Vantagem competitiva: as credenciais de sustentabilidade diferenciam cada vez mais os fornecedores.
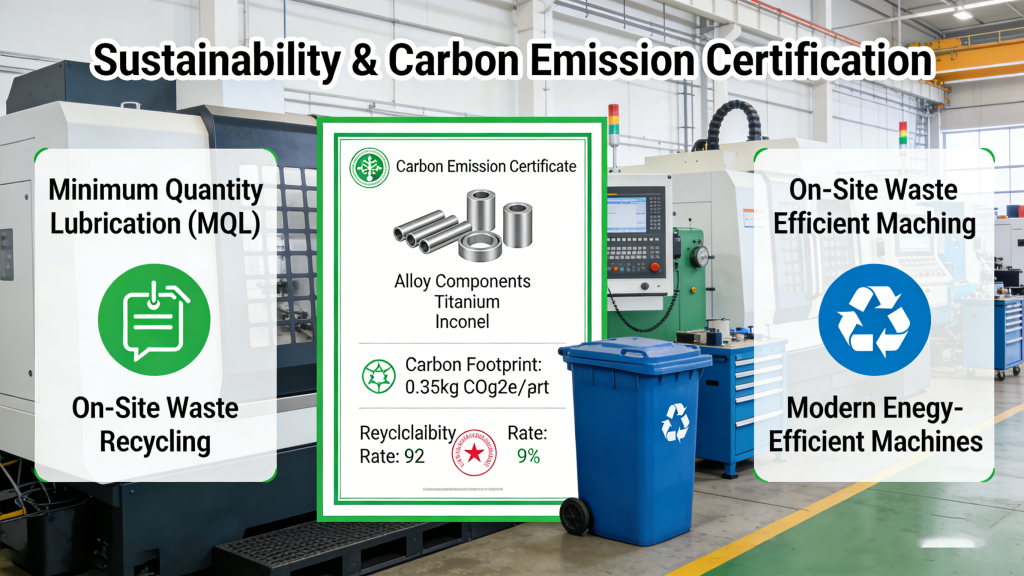
Nossa solução: Relatórios ambientais abrangentes
Fornecemos documentação completa sobre a pegada de carbono de cada pedido, incluindo:
Análise detalhada das emissões de carbono
- Emissões de Escopo 1: Emissões diretas de nossas operações (máquinas, veículos, aquecimento)
- Emissões de Escopo 2: Emissões indiretas da eletricidade comprada.
- Emissões de Escopo 3: Emissões da cadeia de suprimentos, incluindo produção de materiais, transporte e reciclagem de fim de vida útil.
- Pegada de carbono total por componente em kg CO2e
Nossa metodologia de rastreamento está em conformidade com:
- ISO 14064: Contabilização de gases de efeito estufa
- ISO 14067: Pegada de carbono dos produtos
- Protocolo GHG: O principal padrão global para contabilização de carbono.
Iniciativas de Manufatura Verde
Nossas instalações implementam diversas medidas de sustentabilidade que reduzem diretamente o impacto ambiental:
Lubrificação em Quantidade Mínima (MQL)
- Utiliza menos líquido refrigerante que o sistema de refrigeração por inundação tradicional (95%).
- Reduz o consumo de energia para bombeamento e filtragem de líquido refrigerante.
- Minimiza o desperdício de líquido refrigerante e os custos de descarte.
- Aumenta a vida útil da ferramenta e reduz o desperdício de metal.
Reciclagem de sucata no local
- Coleta e separação de sucata metálica em tempo real
- acordos de reciclagem direta com fundições locais
- Taxa de recuperação de material 98% para alumínio, 95% para aço.
- Reciclagem em circuito fechado para ligas de alto valor agregado (titânio, Inconel)
Pergunta 3: “A usinagem integrada com IA realmente melhora a qualidade do produto final?”
O Desafio: Separar a Propaganda da Realidade
A "Inteligência Artificial" tornou-se uma palavra da moda no setor manufatureiro, mas os clientes questionam, com razão, se a integração da IA traz benefícios tangíveis. As preocupações mais comuns incluem:
- Será isto apenas marketing?: Distinguindo capacidades genuínas de IA da programação automatizada
- Qual é o ROI (retorno sobre o investimento)?: Entender se o investimento justifica o custo.
- Confiabilidade: Confiar em sistemas de IA com requisitos críticos de qualidade
- Complexidade de implementação: Integração com processos e sistemas existentes
A verdade é que a integração da IA (Inteligência Artificial) na usinagem CNC, quando implementada corretamente, proporciona melhorias mensuráveis e quantificáveis em qualidade, consistência e eficiência.
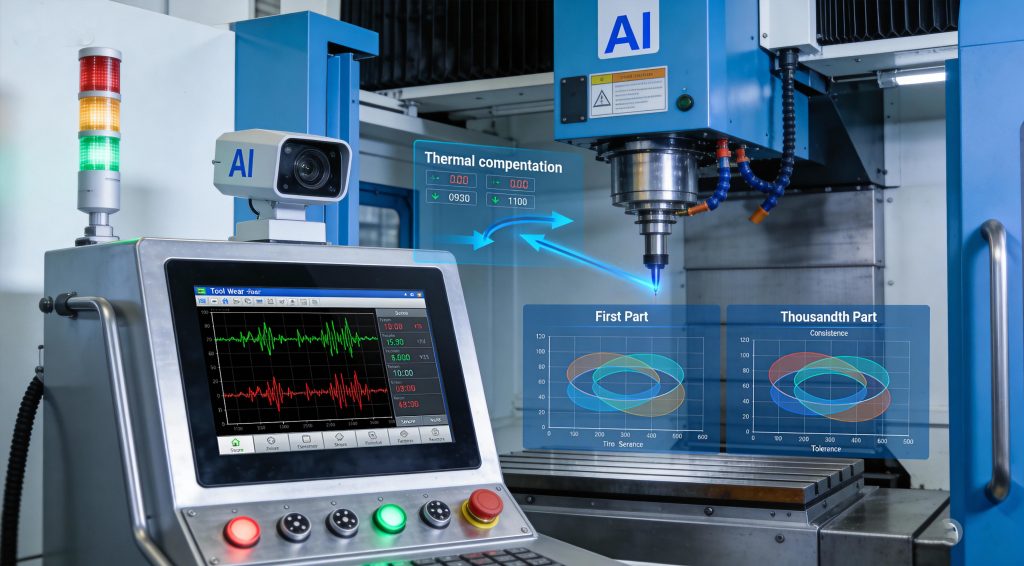
Como a integração da IA melhora a qualidade
Nossos sistemas de usinagem com inteligência artificial oferecem quatro benefícios principais em termos de qualidade:
1. Monitoramento em tempo real do desgaste da ferramenta
- Problema: As ferramentas sofrem desgaste imprevisível, levando a desvios dimensionais e degradação do acabamento superficial.
- Solução de IA: Sensores monitoram a carga do fuso, a vibração e as emissões acústicas para detectar o desgaste da ferramenta em tempo real.
- Resultado: Troca automática de ferramentas no momento ideal, prevenindo problemas de qualidade e reduzindo os custos de ferramentas em 20-30%.
2. Compensação da Expansão Térmica
- Problema: O calor gerado durante a usinagem causa expansão térmica, afetando a precisão dimensional.
- Solução de IA: Sensores de temperatura e modelagem térmica preveem e compensam a expansão em tempo real.
- Resultado: Precisão dimensional consistente, independentemente da duração da usinagem, mantendo tolerâncias de ±0,001 mm.
3. Controle Adaptativo de Processos
- Problema: Variações de material, vibração e outras variáveis causam inconsistência entre as peças.
- Solução de IA: Algoritmos ajustam os parâmetros de corte (velocidade, avanço, profundidade) com base em feedback em tempo real.
- Resultado: Primeira peça = qualidade da milésima peça, eliminando a variação entre lotes.
4. Garantia de Qualidade Preditiva
- Problema: Problemas de qualidade frequentemente detectados após a usinagem, resultando em refugo e retrabalho.
- Solução de IA: A análise preditiva identifica potenciais problemas de qualidade antes que eles ocorram.
- Resultado: A intervenção proativa reduz as taxas de refugo em 40-60%
[Imagem: Sensores de IA e telas de monitoramento em máquina CNC exibindo dados de detecção de desgaste da ferramenta e compensação térmica em tempo real. Visualização do processo de autocorreção com gráficos mostrando a consistência da primeira peça versus a milésima peça. Configuração de manufatura de alta tecnologia.]
Melhorias de qualidade mensuráveis
Aqui estão os dados das nossas operações integradas com IA nos últimos 18 meses:
| Métrica de Qualidade | Antes da IA | Após a IA | Melhoria |
| Taxa de sucata | 2.5% | 1.0% | Redução 60% |
| Rendimento do primeiro artigo | 85% | 97% | 14 pontos percentuais |
| Tolerância média alcançada | 95% | 99.2% | 4,2 pontos percentuais |
| Consistência do acabamento superficial (Ra) | ±0,2 | ±0,05 | Melhoria 75% |
| utilização da vida útil da ferramenta | 70% | 95% | Melhoria 36% |
Caso de aplicação no mundo real
Exemplo de fabricação de suportes para o setor aeroespacial:
- Requisitos: tolerância de ±0,001 mm, acabamento superficial Ra 0,8, 5.000 peças anualmente.
- Antes da IA: taxa de refugo de 2,8%, 7 horas de retrabalho por 100 peças, troca de ferramenta média a cada 35 peças.
- Após IA: taxa de refugo de 0,9%, 1,5 horas de retrabalho por 100 peças, troca de ferramenta média a cada 52 peças.
- Economia anual: $85.000 em redução de sucata, $42.000 em redução de retrabalho, $28.000 em economia de ferramentas
- Retorno total do investimento: economia anual de 155.000 em um investimento em equipamentos de $220.000 (retorno do investimento em 17 meses).
Abordagem de implementação
Nossa integração de IA é perfeita e transparente:
- Nenhuma alteração por parte do cliente é necessária: os arquivos CAD, desenhos e especificações existentes funcionam sem modificações.
- Relatórios transparentes: dados de qualidade e previsões de IA disponíveis em painéis de controle em tempo real.
- Implementação gradual: os recursos de IA são ativados progressivamente, permitindo a validação do desempenho em cada etapa.
- Supervisão especializada: Engenheiros humanos monitoram e aprovam as decisões da IA, mantendo o controle e, ao mesmo tempo, se beneficiando da automação.
O resultado: Qualidade aprimorada sem aumento da complexidade ou do risco para o cliente.
Pergunta 4: “Como usinar [Nova Liga Específica] sem deformação ou zonas afetadas pelo calor?”
O desafio: Materiais avançados exigem técnicas avançadas.
O surgimento de veículos elétricos, inovações aeroespaciais e avanços em dispositivos médicos trouxeram à tona materiais desafiadores:
- Inconel 718: Liga de níquel-cromo com excepcional resistência a altas temperaturas, mas baixa usinabilidade.
- Ligas de titânio (Ti-6Al-4V): Excelente relação resistência/peso, mas propensas ao endurecimento por deformação e ao acúmulo de calor.
- Compósitos de matriz cerâmica: extrema dureza e resistência ao desgaste, porém frágeis e difíceis de cortar.
- Substratos para manufatura aditiva: peças impressas em 3D que requerem acabamento CNC de precisão.
- Ligas de alta entropia: Materiais emergentes com propriedades únicas, mas comportamento de usinagem imprevisível
Desafios comuns na usinagem:
- Empenamento e distorção: as tensões residuais da usinagem causam imprecisão dimensional.
- Zonas afetadas pelo calor (ZAC): Os danos térmicos afetam as propriedades do material e a integridade da superfície.
- Desgaste da ferramenta: Materiais abrasivos degradam rapidamente as ferramentas de corte.
- Dificuldades no acabamento superficial: Obtenção dos valores Ra necessários em materiais duros, pegajosos ou reativos.
- Endurecimento por trabalho: Alguns materiais tornam-se mais duros quando cortados, criando um ciclo vicioso de danos à ferramenta.
Nossa abordagem: conhecimento especializado em materiais específicos.
Mantemos bases de dados de usinagem abrangentes e estratégias comprovadas para mais de 50 materiais avançados:
Especialização em Materiais por Categoria:
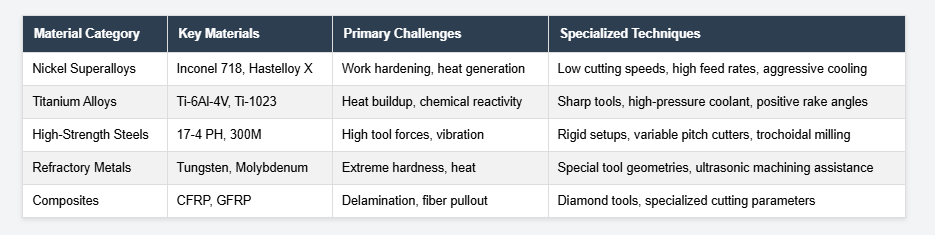
Refrigeração avançada e gerenciamento térmico
Para materiais sensíveis ao calor e para prevenir zonas afetadas pelo calor, utilizamos:
Sistemas de refrigeração de alta pressão
- Pressões de até 1.000 psi para extração de calor eficiente.
- Direcionamento preciso do bico para resfriamento ideal na interface de corte
- Controle da temperatura do líquido de arrefecimento mantido em 20±2°C
Refrigeração através do fuso
- O fluido refrigerante é fornecido diretamente através do fuso e da ferramenta de corte.
- Garante um resfriamento consistente mesmo em cavidades profundas e estruturas internas.
- Reduz a temperatura da ferramenta em 30-40% em comparação com o resfriamento por inundação.
Resfriamento criogênico (para aplicações selecionadas)
- Resfriamento com nitrogênio líquido ou CO2 para situações de calor extremo.
- Elimina completamente a distorção térmica.
- Prolonga a vida útil da ferramenta em 200-400% na usinagem de titânio e Inconel.
[Imagem: Usinagem CNC de componente aeroespacial em Inconel 718 mostrando sistema de refrigeração avançado com múltiplos bicos de fluido refrigerante, evacuação de cavacos e gerenciamento térmico controlado. Configuração de usinagem de precisão com monitoramento de temperatura. Cenário industrial profissional.]
Manufatura Híbrida: Aditiva + CNC
A combinação da impressão 3D com a usinagem CNC apresenta oportunidades e desafios únicos:
Benefícios da Manufatura Híbrida:
- Geometrias complexas: Canais internos e estruturas em treliça impossíveis de usinar a partir de material sólido.
- Eficiência de material: Construa a peça com formato próximo ao final e, em seguida, usine as superfícies críticas.
- Liberdade de design: combine várias peças em componentes únicos.
Nossas capacidades de acabamento híbrido:
- Impressão com precisão quase final: A manufatura aditiva cria peças com dimensões finais com uma precisão de até 0,5 mm.
- Acabamento CNC de precisão: O processo de usinagem final atinge tolerâncias de ±0,001 mm em superfícies críticas.
- Remoção da estrutura de suporte: Remoção estratégica de suportes impressos em 3D sem danificar a geometria da peça.
- Melhoria do acabamento superficial: Ra 6,3 (como impresso) para Ra 0,8 ou melhor após usinagem.
Integração de processos:
- Impressão 3D: Criar peças com formato próximo ao final utilizando a tecnologia apropriada (DMLS, EBM, SLM).
- Tratamento térmico: Alivia tensões e permite atingir as propriedades desejadas do material.
- Máquina CNC: Usinar superfícies críticas, elementos de referência e interfaces.
4. Inspeção: Verificar a precisão dimensional e a integridade do material.
5. Pós-processamento: Aplicar tratamentos de superfície, revestimentos ou texturização conforme necessário.
Controle e monitoramento de processos
Materiais avançados exigem monitoramento de processo aprimorado:
Sensores em processo
- Sensores de força monitoram as forças de corte para evitar sobrecarga.
- Sensores de emissão acústica detectam o desgaste e a vibração da ferramenta.
- Sensores de temperatura monitoram a geração de calor na zona de corte.
- Sensores de vibração detectam problemas de estabilidade do processo
Sistemas de Controle Adaptativo
- Ajuste de parâmetros em tempo real com base no feedback do sensor
- Otimização automática da taxa de avanço para manter forças de corte consistentes.
- Proteção da ferramenta através da redução imediata dos parâmetros quando detectada sobrecarga.
- Previsão de qualidade baseada em padrões de dados de processo
Documentação e Rastreabilidade
- Preencha os registros dos parâmetros de processo para cada peça.
- Documentação de certificação de materiais e tratamento térmico
- Monitoramento do uso e desgaste das ferramentas
- Relatórios de inspeção de qualidade com rastreabilidade completa.
Estudo de caso: Pá de turbina em Inconel 718
Desafio: Usinar uma pá de turbina em Inconel 718 com tolerâncias de ±0,002 mm, acabamento superficial Ra 0,8 e sem zonas afetadas pelo calor que comprometam as propriedades do material.
Solução implementada:
- Ferramenta: Fresa de topo de metal duro com revestimento de TiAlN, design de 6 canais
- Parâmetros: velocidade de corte de 35 m/min, avanço de 0,08 mm por dente, profundidade axial de 0,5 mm.
- Refrigeração: Fluido refrigerante de alta pressão (800 psi) através do fuso, temperatura de 18°C
- Estratégia: Fresamento trocoidal para desbaste, acabamento com fresamento concordante.
- Monitoramento: Sensores de força e emissão acústica em tempo real com controle adaptativo.
Resultados:
- Precisão dimensional: 99,7% das peças dentro da tolerância de ±0,001 mm
- Acabamento da superfície: Ra 0,72 em média, Ra 0,8 no máximo (atendeu às especificações)
- Vida útil da ferramenta: 45 minutos (contra a média da indústria de 25 minutos)
- Tempo de ciclo: 18 minutos por peça
- Zero desperdício em mais de 500 peças produzidas.
Serviços e capacidades adicionais
Além de abordar essas quatro questões críticas, oferecemos serviços abrangentes de usinagem CNC:
Capacidades materiais
- Metais: Alumínio, aço inoxidável, titânio, ligas de níquel, ligas de cobre, aços para ferramentas, aços carbono.
- Plásticos: ABS, PEEK, Delrin, PTFE, UHMW, acrílico
- Materiais compósitos: fibra de carbono, fibra de vidro, materiais reforçados com Kevlar
- Ligas especiais: Hastelloy, Monel, Waspaloy, ligas personalizadas
Capacidades do equipamento
- Fresagem CNC de 5 eixos: Geometrias complexas em uma única configuração
- Torneamento CNC: peças rotativas de precisão com até 600 mm de diâmetro.
- Eletroerosão (EDM): Eletroerosão por fio e por penetração para materiais duros e características complexas.
- Retificação: Retificação de superfície de precisão, cilíndrica e sem centros.
- Corte a laser: Capacidade de corte de chapas metálicas e tubos
Garantia da Qualidade
- Certificações: ISO 9001:2015, AS9100D (aeroespacial), IATF 16949 (automotiva)
- Equipamentos de inspeção: CMM (Máquina de Medição por Coordenadas), comparadores ópticos, medidores de rugosidade superficial, medidores de dureza.
- Inspeção do primeiro artigo: Relatórios FAI completos para todos os novos projetos.
- Controle estatístico de processo: monitoramento SPC para linhas de produção
Serviços de valor agregado
- Assistência de projeto: análises de DFM e recomendações de otimização
- Prototipagem: Prototipagem rápida com documentação completa para transição para produção.
- Montagem: Montagem mecânica, submontagem e montagem final.
- Tratamento de superfície: Anodização, galvanização, revestimento, parcerias para tratamento térmico
- Logística: entrega just-in-time, gestão de estoque, programas de pedidos em aberto
Perguntas frequentes
Perguntas gerais
P: Quais formatos de arquivo vocês aceitam?
R: Aceitamos todos os principais formatos CAD, incluindo STEP, IGES, Parasolid, SolidWorks (.sldprt, .sldasm), AutoCAD (.dwg, .dxf), Catia, NX e desenhos em PDF. Se você tiver um formato diferente, entre em contato conosco para discutirmos a compatibilidade.
P: Qual é a quantidade mínima de pedido?
A: Não temos quantidade mínima de pedido. Quer necessite de um único protótipo ou de milhões de peças de produção, podemos atender às suas necessidades com estruturas de custos adequadas a cada nível de volume.
P: Quanto tempo leva um processo típico de usinagem CNC?
A: Os prazos de entrega variam de acordo com a complexidade e o volume:
- Protótipos simples: 3 a 5 dias úteis
- Protótipos complexos: 5 a 10 dias úteis
- Prazo de produção: 2 a 4 semanas, dependendo do volume e da complexidade.
- Expedited service available for urgent projects
Q: Do you provide material certifications?
A: Yes, full material certifications and traceability documentation are provided with every order at no additional cost. This includes mill test reports, heat treatment certificates, and material lot traceability.
Cost-Related Questions
Q: Can you provide cost breakdowns for quotes?
A: Yes, we provide detailed quote breakdowns including material costs, programming costs, machine time costs, and any additional services requested. This transparency helps identify cost-saving opportunities.
Q: Do you offer volume discounts?
A: We offer tiered pricing based on order volume and projected annual quantities. Long-term blanket orders with release schedules receive the most favorable pricing.
Q: What payment terms do you offer?
A: Standard terms are 50% deposit with order, 50% net 30 days upon completion. Established customers with credit approval receive net 30 terms. We accept wire transfers, ACH, and credit cards (3% processing fee).
Quality-Related Questions
Q: How do you handle quality issues?
A: Our zero-defect approach includes:
- Pre-production approval of first articles
- Statistical process control during production
- Post-production inspection documentation
- Immediate corrective action plans for any issues
- Root cause analysis and preventive action implementation
Q: What is your scrap rate?
A: Our overall scrap rate is 1.0%, varying by material and complexity. High-volume, mature programs achieve scrap rates below 0.5%.
Q: Can you handle special quality requirements (FAI, PPAP, ITAR)?
A: Yes, we have extensive experience with:
- AS9100 First Article Inspection reports
- Automotive PPAP submissions (Level 1-5)
- ITAR registration for defense and aerospace projects
- NADCAP processes for specialized industries
Sustainability Questions
Q: Can you help me calculate the carbon footprint of my entire product?
A: Yes, we can provide cradle-to-gate carbon footprint calculations including raw material extraction, processing, manufacturing, and packaging. For cradle-to-grave calculations, we partner with lifecycle assessment specialists.
Q: Do you use recycled materials?
A: We use recycled materials wherever feasible and approved by customers. Our aluminum stock is typically 90% recycled content, and we maintain strict separation of recycled and virgin materials for customers with specific requirements.
Q: What environmental certifications do you hold?
A: We hold ISO 14001:2015 environmental management certification and are registered with various environmental compliance programs. We can provide detailed environmental reports upon request.
Conclusão
The CNC machining landscape in 2026 presents significant challenges, but also opportunities for manufacturers who can adapt and innovate. The four critical questions addressed in this article—cost management, sustainability reporting, AI integration, and advanced material machining—represent the forefront of manufacturing evolution.
Key Takeaways:
- Cost control through DFM: Simple design optimizations can reduce machining costs by 15-40% without compromising quality
- Sustainability is mandatory: Carbon footprint reporting and green manufacturing are now competitive requirements, not optional enhancements
- AI delivers measurable ROI: Properly implemented AI integration reduces scrap by 40-60% and improves first article yield by 14+ percentage points
4. Advanced materials require expertise: Specialized knowledge, equipment, and processes are essential for successful machining of challenging alloys
Why Choose Our Serviços de usinagem CNC?
- 20+ years of experience across aerospace, automotive, medical, and industrial applications
- Comprehensive capabilities from rapid prototyping to high-volume production
- Technology leadership with AI-integrated machining and advanced material expertise
- Quality assurance backed by ISO 9001, AS9100D, and IATF 16949 certifications
- Sustainability commitment with full carbon footprint reporting and green manufacturing initiatives
- Customer-focused approach with transparent pricing, responsive communication, and collaborative problem-solving
The manufacturing challenges of 2026 require partners who combine technical expertise with business acumen and environmental responsibility. We’re ready to help you navigate these challenges and achieve your manufacturing goals.
Call to Action
Ready to discuss your CNC machining needs or learn more about how our capabilities can address your specific challenges?
Get Started Today:
- Request a Quote: Submit your CAD files and requirements for a detailed, transparent quotation
- Schedule a Consultation: Speak with our engineering team about design optimization and material selection
- Tour Our Facility: Visit our manufacturing facility to see our capabilities firsthand
- Technical Support: Access our engineering team for design reviews and machining advice
 Portuguese
 English
 French
 Italian
 German
 Spanish
 Russian
 Arabic
 Japanese