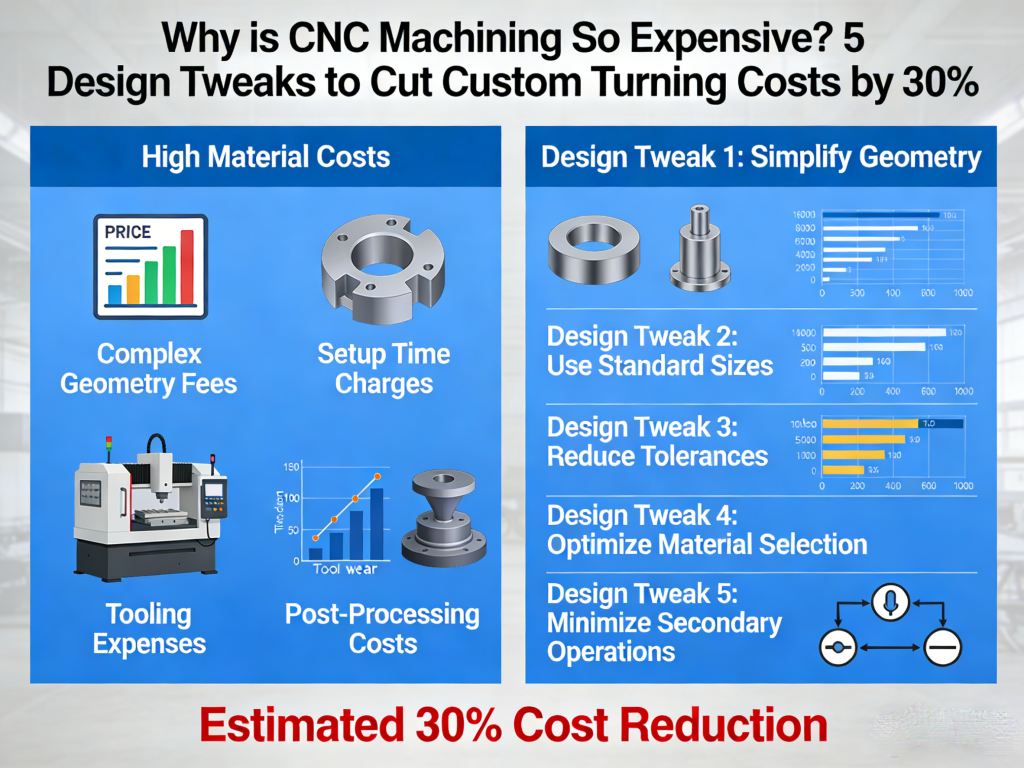
Обработка на станках с ЧПУ обходится дорого, прежде всего, из-за высоких эксплуатационных расходов (1 тонна 3 тонны, 150-300 долларов в час), необходимости в квалифицированной рабочей силе, длительного времени на настройку и износа инструмента. Однако стратегическая оптимизация конструкции, включая радиусные внутренние углы, увеличенные допуски, упрощенную геометрию, стандартные материалы и оптимизированную чистовую обработку поверхности, может снизить стоимость токарной обработки на заказ до 301 тонны 2 тонны, сохраняя при этом качество и функциональность.
Анализ затрат на обработку на станках с ЧПУ: детальный разбор
Прежде чем переходить к стратегиям экономии, важно понять, что определяет затраты на обработку на станках с ЧПУ. Токарная и фрезерная обработка на станках с ЧПУ — это не только затраты на сырье, но и сложные процессы, требующие высокоточного оборудования, квалифицированных операторов и тщательного контроля качества.
Цилиндрическая деталь в промышленном цехе с использованием современного высокоточного оборудования.
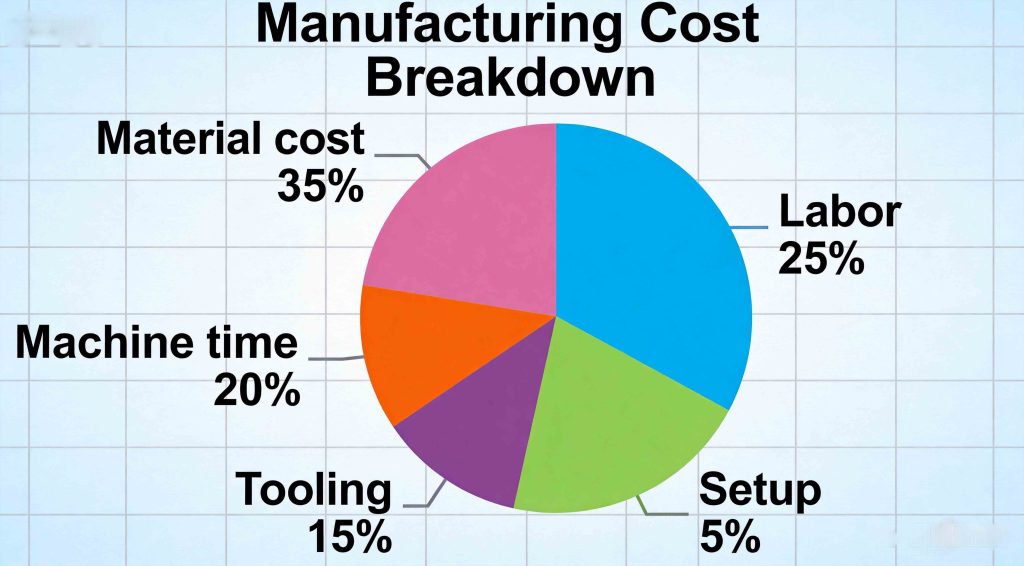
Основные составляющие затрат
Машинное время и трудозатраты (45-50% от общей стоимости)
Станки с ЧПУ представляют собой значительные капиталовложения, при этом стоимость высококлассных 5-осевых обрабатывающих центров составляет от 1 500 000 до 1 000 000 долларов США. Эксплуатационные расходы, как правило, составляют от 1 000 000 до 1 000 долларов США в час, включая электроэнергию, техническое обслуживание и амортизацию оборудования. Квалифицированные программисты и операторы станков с ЧПУ получают конкурентоспособную заработную плату, особенно при обработке сложных деталей, требующих высокого уровня программирования.
Материальные затраты (25-30% от общей стоимости)
Хотя материальные затраты кажутся простыми, они включают в себя не только сырье. К факторам относятся:
- Цены на сырье (титан и экзотические сплавы могут стоить в 10-20 раз дороже алюминия).
- Отходы материала при механической обработке (до 601 тонны снятого материала для некоторых деталей)
- Показатели брака и потери качества
Оснастка и настройка (15-20% от общей стоимости)
Для изготовления каждой новой детали требуются специализированные инструменты, приспособления и процедуры настройки. Сложные детали могут потребовать многократной смены инструмента, специальных фрез и нестандартных приспособлений — каждый из этих факторов увеличивает прибыль. Время настройки может варьироваться от 1 до 8 часов в зависимости от сложности детали, в течение которых станок не приносит дохода.
Контроль качества и инспекция (от 5 до 101 ТП2Т от общей стоимости)
Требования к точности обуславливают строгие процессы контроля. Время, затрачиваемое на работу координатно-измерительной машины (КИМ), контроль первого образца и статистический контроль процесса — все это влияет на конечную стоимость, особенно в таких отраслях, как аэрокосмическая промышленность и производство медицинских изделий, где допуски достигают ±0,001 мм.
Изменение дизайна #1: Добавление скругления внутренних углов.
Острые внутренние углы являются одним из наиболее существенных факторов, влияющих на стоимость обработки на станках с ЧПУ. Основная проблема заключается в том, что режущие инструменты имеют цилиндрическую форму, создавая естественный радиус в нижней части любого отверстия или паза.
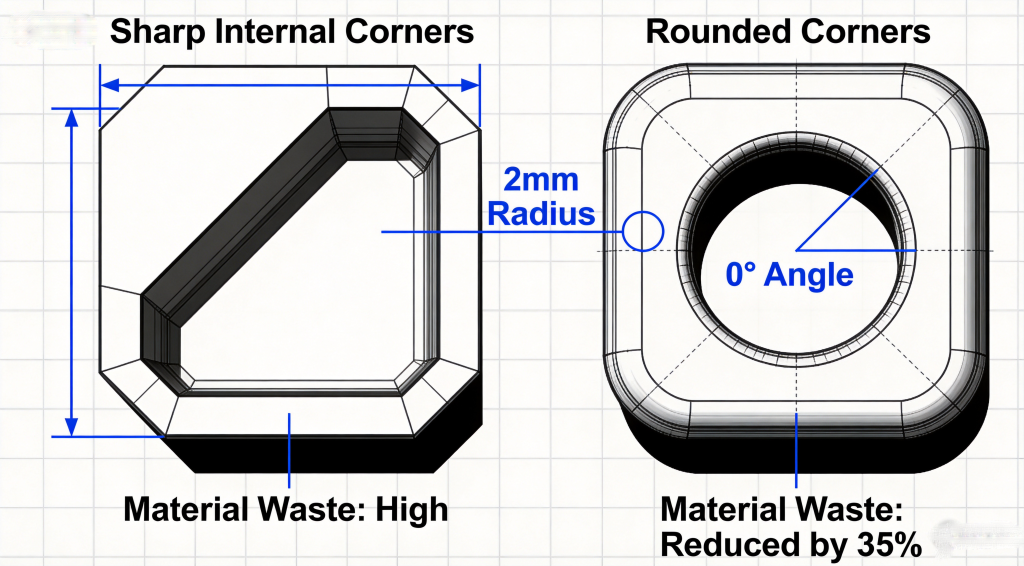
Почему острые углы увеличивают затраты
Для обработки острого внутреннего угла требуется несколько операций:
- Фрезерование торца: создание начального паза с ограниченным радиусом.
- Электроэрозионная обработка проволокой или более мелкими инструментами: Дополнительные процессы для обработки углов.
- Многократная перенастройка: часто требуется изменение положения заготовки.
Это увеличивает время обработки (в 2-5 раз дольше на каждый угол), повышает износ инструмента и может привести к проблемам с точностью из-за многократных настроек.
Экономичное решение
Добавить внутренние радиусы, соответствующие стандартным размерам оснастки:
- Стандартные концевые фрезы: 1/16″ (1,5875 мм), 1/8″ (3,175 мм), 3/16″ (4,7625 мм), 1/4″ (6,35 мм)
- Рекомендуемый минимальный радиус: 0,5 × толщина материала.
- Радиус закругления ≥ радиусу инструмента для эффективной обработки за один проход.
Влияние на стоимость: Добавление соответствующих радиусов может сократить время обработки на 30-501 тонну для деталей с несколькими внутренними углами, что напрямую приводит к пропорциональной экономии затрат.
Пример реализации:
- До обработки: внутренние углы под углом 90°, требующие 4-часовой работы электроэрозионной обработки проволокой.
- Результат: обработка углов радиусом 1/8 дюйма выполнена за 1 час с использованием стандартной концевой фрезы.
- Экономия: сокращение времени обработки углов на 75%.
Оптимизация конструкции #2: соответствующая оптимизация допусков.
Жесткие допуски значительно увеличивают стоимость обработки на станках с ЧПУ, однако во многих проектах указываются уровни точности, превышающие фактические функциональные требования.
Соотношение между допустимыми отклонениями и издержками
Затраты на механическую обработку возрастают в геометрической прогрессии по мере ужесточения допусков:
| Толерантность | Мультипликатор затрат | Типичные области применения |
|---|---|---|
| ±0,005″ (0,127 мм) | 1.0x | Детали общего назначения |
| ±0,002″ (0,051 мм) | 1,5x | прецизионное оборудование |
| ±0,001″ (0,025 мм) | 2.0x | Аэрокосмические компоненты |
| ±0,0005″ (0,013 мм) | 3.0x+ | Медицинские имплантаты |
Почему такой резкий рост?
- Более низкие скорости резания: жесткие допуски требуют консервативных параметров обработки.
- Многократный проход: Дополнительные операции черновой и получистовой обработки.
- Специализированный инструмент: высококачественные режущие инструменты с минимальным отклонением.
- Усиленный контроль: более частые и детальные проверки качества.
Задание по стратегической толерантности
Применяйте жесткие допуски только там, где это необходимо:
- Критические поверхности: шейки подшипников, уплотнительные поверхности, сопрягаемые поверхности.
- В других областях допуски могут быть нестрогими: на неконтактирующих поверхностях, в декоративных зонах, на некритичных размерах.
Практические рекомендации:
- По умолчанию используется допуск ±0,005″ (0,127 мм), если не требуется более жесткий допуск.
- Допуск ±0,001″ (0,025 мм) указывается только для действительно критически важных размеров.
- Избегайте использования стандартных допусков на всех чертежах.
- При проектировании сложных деталей следует учитывать геометрические допуски и размеры (GD&T).
Реальная экономия:
Деталь вала, изготовленная на заказ, изначально имела допуск ±0,001″ по всей длине:
- Исправлено: критическое отклонение шейки вала составляет ±0,0005″, остальные размеры — ±0,005″.
- Результат: сокращение времени обработки и затрат на оснастку на 251 тонну.
- Качество поддерживается: выполнены все функциональные требования.
Доработка конструкции #3: Упрощение геометрии детали.
Сложные геометрические формы деталей напрямую увеличивают затраты на обработку на станках с ЧПУ по нескольким причинам: дополнительные настройки станка, специализированная оснастка, более длительное время цикла и более высокий процент брака.
Дополнительные геометрические элементы
Глубокие узкие полости (глубина > 4× ширины):
- Требуются специализированные длиннорукие инструменты с проблемами отклонения.
- Многократные проходы с легким резом увеличивают время обработки.
- Риски, связанные с вибрацией, влияют на качество поверхности.
- Влияние на стоимость: в 2-3 раза больше, чем при стандартной обработке полостей.
Подрезы и обратные конусы:
- Требуется специализированный инструмент (фрезы для Т-образных пазов, фрезы для соединения "ласточкин хвост").
- Часто требуется дополнительная настройка или специальное оборудование.
- Снижение жесткости и точности обработки.
- Влияние на стоимость: Дополнительно $200-800 за каждый элемент подрезки.
Тонкие стены и хрупкие элементы:
- Требуются консервативные параметры обработки.
- Повышенный риск образования отходов (часто встречаются отходы весом 10-201 тонна).
- Многочисленные крепления и опорные конструкции
- Влияние на стоимость: на 30-50% дороже для хрупких деталей.
Стратегии оптимизации геометрии
По возможности объединяйте функции:
- Объедините несколько частей в единый компонент.
- Уменьшить общее количество обработанных поверхностей
- Сведите к минимуму изменения ориентации.
Проектирование с учетом технологичности производства:
- Обеспечьте равномерную толщину стенок (минимум в 2 раза больше толщины материала).
- Избегайте соотношения сторон > 4:1 для стен без опоры.
- Добавьте щедрые порции филе в местах соединения.
- Рассмотрите возможность добавления вспомогательных опор для обработки.
Используйте стандартные возможности машины:
- По возможности проектируйте с использованием 3-осевой обработки (5-осевая обработка обходится на 30-501 тонну дороже).
- Размеры деталей должны соответствовать технологическим возможностям станка (для более крупных деталей требуются более крупные и дорогостоящие станки).
- Избегайте элементов, требующих ручной обработки.
Пример из практики: Перепроектирование автомобильного кронштейна
- Оригинал: Сложные трехмерные изогнутые поверхности, требуется 5-осевая обработка, $85/деталь
- Перепроектирование: упрощенные плоские поверхности, возможность обработки по трем осям, $52 на деталь.
- Экономия: снижение затрат на 39% при сохранении всех функциональных требований.
Модификация дизайна #4: Выбор экономичных материалов
Выбор материала оказывает существенное влияние на стоимость обработки на станках с ЧПУ, выходящее за рамки цены сырья и затрагивающее износ инструмента, скорость обработки и общее время обработки.
Влияние обрабатываемости материала и стоимости
Материалы, легко поддающиеся механической обработке (коэффициент стоимости: 1,0x):
- Алюминий 6061/7075: высокая скорость резки, минимальный износ инструмента.
- Латунь (C36000): Отличное образование стружки, низкие затраты на оснастку.
- Обрабатываемые стали (1215, 12L14): оптимизированы для механической обработки.
Материалы, поддающиеся умеренной механической обработке (коэффициент стоимости: 1,5-2,0x):
- Нержавеющая сталь 304/316: проблемы упрочнения при обработке, низкие скорости обработки.
- Углеродистая сталь 1018/1045: Стандартная обрабатываемость.
- Магниевые сплавы: быстрая обработка, но с требованиями пожарной безопасности.
Труднообрабатываемые материалы (коэффициент стоимости: 2,0-4,0x):
- Титановые сплавы (Ti-6Al-4V): низкая теплопроводность, высокая прочность.
- Никелевые сплавы (инконель 718): исключительная термостойкость и износостойкость.
- Инструментальные стали (H13, P20): твердые, требуют специального инструмента.
- Суперсплавы: часто требуют шлифовки, а не механической обработки.
Стратегические рекомендации по выбору материалов
Сопоставьте свойства материала с требованиями:
- Используйте алюминий там, где достаточно снижения веса и обеспечения достаточной прочности.
- Выбирайте нержавеющую сталь только в тех случаях, когда критически важна коррозионная стойкость.
- Титан и суперсплавы следует использовать только в действительно сложных областях применения.
Учитывайте показатели обрабатываемости:
- Рейтинги обрабатываемости по стандартам ASTM обеспечивают стандартизированные сравнения.
- Чем выше рейтинг, тем ниже затраты на обработку.
- Пример: алюминий 6061 (рейтинг 100%) против титана (рейтинг 15-20%)
Сбалансируйте стоимость материалов и стоимость обработки:
- Иногда использование более дорогих материалов позволяет снизить общую стоимость за счет более быстрой обработки.
- Рассчитайте общую стоимость: (Материалы × Количество) + (Скорость обработки × Время цикла)
- Пример: Стоимость стали, обрабатываемой без дополнительной обработки, может быть на 201 тонну дороже, но время обработки сократится на 401 тонну.
Пример оптимизации затрат:
Корпус медицинского устройства, первоначально предназначенный для использования, изготовлен из нержавеющей стали марки 316:
- Первоначальная стоимость материала: $15/деталь, время обработки: 45 минут, итого: $52.50/деталь
- Альтернативный вариант: алюминий 6061 с соответствующим покрытием: $8/деталь, время обработки: 15 минут, всего: $23,75/деталь
- Экономия: снижение затрат по модели 55% при одновременном выполнении функциональных требований.
Оптимизация конструкции #5: оптимизация требований к качеству поверхности.
Технические характеристики качества поверхности (значения Ra) напрямую влияют на стоимость обработки на станках с ЧПУ за счет дополнительных операций, более низких параметров обработки и повышенных требований к контролю качества.
Иерархия стоимости отделки поверхности
Стандартная шероховатость поверхности (Ra 125-250 мкм / 3,2-6,3 мкм):
- Достигается в процессе стандартной черновой и получистовой обработки.
- Дополнительные операции не требуются
- Влияние на затраты: базовый уровень
Тонкая механическая обработка (Ra 63-125 мкм / 1,6-3,2 мкм):
- Требуется специальная финишная обработка.
- Более низкая скорость резки и меньшая глубина резания.
- Влияние на стоимость: увеличение на 20-30%.
Высокоточная обработка поверхности (Ra 32-63 мкм / 0,8-1,6 мкм):
- Многократная финишная обработка
- Специализированный инструментарий и тщательный подбор параметров.
- Влияние на стоимость: увеличение на 50-75%
Сверхточная обработка поверхности (Ra < 32 мкм / < 0,8 мкм):
- Часто требует шлифовки, хонингования или полировки.
- Дополнительные операции и оборудование
- Влияние на стоимость: увеличение на 100%+.
Стратегическая спецификация отделки поверхности
Наносите финишное покрытие только там, где это функционально:
- Контактирующие поверхности (подшипники, уплотнения): Ra 32 или мельче
- Для косметических зон достаточно Ra 63-125.
- Некритичные поверхности: Стандартная обработка поверхности достаточна.
Рассмотрите функциональные требования и эстетические аспекты:
- Разделяйте функциональные требования и требования к внешнему виду.
- Для улучшения внешнего вида используйте постобработку (полировку, нанесение покрытий), а не для повышения точности механической обработки.
Плоские и сложные поверхности:
- Плоские поверхности проще и экономичнее обрабатывать.
- Для обработки сложных изогнутых поверхностей требуются специальные методы.
- Рассмотрите возможность перепроектирования для оптимизации отделочных поверхностей.
Особенности, специфичные для конкретного материала:
- Алюминий: При использовании соответствующего инструмента достигается качественная обработка поверхности.
- Нержавеющая сталь: упрочнение при обработке влияет на однородность поверхности.
- Титан: Риск заедания при финишной обработке
Пример экономии средств:
Компонент гидравлического коллектора:
- Оригинал: Для всех поверхностей указан показатель Ra 32, общая стоимость $85/деталь
- Оптимизировано: критически важные уплотнительные поверхности Ra 32, остальные поверхности Ra 125, общая стоимость $58/деталь
- Экономия: снижение затрат на 32% при сохранении функциональности.
Внедрение проектирования с учетом технологичности производства (DFM)
Для систематического внедрения этих пяти изменений в конструкцию необходимо применять принципы проектирования с учетом технологичности производства (DFM). Речь идет не о компромиссе в отношении качества, а об оптимизации соотношения между требованиями к конструкции и экономической целесообразностью производства.
Интеграция процесса DFM
Начало сотрудничества:
- Привлекайте производственных партнеров на этапе проектирования.
- Перед окончательным утверждением проекта проведите анализ технологичности проектирования (DFM).
- Используйте опыт производителя в определении факторов, влияющих на стоимость.
Анализ затрат и выгод:
- Оцените количественную экономию затрат для каждой модификации конструкции.
- Оцените влияние на функциональность и производительность.
- Учитывайте затраты на протяжении всего жизненного цикла (первоначальные производственные затраты по сравнению с общей стоимостью владения).
Документация и технические характеристики:
- Чётко обозначьте критически важные размеры и поверхности.
- Используйте геометрические допуски и посадки для точного определения требований.
- Избегайте чрезмерного описания некритичных характеристик.
Измерение успеха
Показатели снижения затрат:
- Цель: Достижимое общее снижение затрат на 20-301 тонну продукции.
- Отслеживание: себестоимость одной детали, время наладки, стоимость оснастки, процент брака.
- Эталонный тест: сравнение оптимизированных вариантов с предыдущими версиями.
Показатели качества:
- Поддерживать или повышать выход годной продукции с первого раза.
- Уменьшить отклонения в размерах
- Повышение согласованности между производственными циклами.
Сокращение сроков выполнения заказов:
- Более быстрая настройка и сокращение производственных операций уменьшают сроки доставки.
- Упрощенные конструкции позволяют быстрее составлять коммерческие предложения.
- Сниженная сложность позволяет использовать меньшие размеры партий без дополнительных затрат.
Заключение: Стратегическая оптимизация затрат
Затраты на обработку на станках с ЧПУ значительны, но не неизменны. Понимание основных факторов, влияющих на стоимость — машинное время, трудозатраты, наладка, оснастка и контроль качества — позволяет принимать обоснованные проектные решения, которые значительно снижают затраты без ущерба для функциональности или качества.
Пять представленных конструктивных решений — добавление радиуса к внутренним углам, оптимизация допусков, упрощение геометрии, выбор экономически эффективных материалов и оптимизация требований к качеству поверхности — в совокупности могут снизить стоимость токарной обработки на заказ до 301 тонны. Это не упрощенные решения; это стратегические оптимизации конструкции, основанные на производственных реалиях.
Основные выводы:
- Проектирование с учетом производственных требований, а не только функциональности: заблаговременное рассмотрение производственных ограничений приносит свои плоды в виде снижения затрат.
- Применяйте точность стратегически: жесткие допуски и высококачественная обработка поверхности используются только для действительно важных поверхностей и размеров.
- Используйте стандартные инструменты и процессы: проектирование с учетом стандартных возможностей значительно снижает затраты.
4. Начните сотрудничество с производственными партнерами на ранних этапах: их опыт поможет выявить возможности оптимизации еще до окончательной доработки проекта.
5. Думайте с точки зрения общей стоимости: учитывайте стоимость материалов, время обработки, требования к настройке и контроль качества как взаимосвязанные факторы.
Наиболее успешные инициативы по оптимизации затрат обеспечивают баланс между инженерными требованиями и экономической целесообразностью производства. При продуманном применении эти стратегии проектирования не только снижают затраты, но и улучшают технологичность, повышают стабильность качества и ускоряют сроки поставки.
Часто задаваемые вопросы (FAQ)
Каков минимальный объем заказа для экономически эффективной обработки на станках с ЧПУ?
Обработка на станках с ЧПУ экономически выгодна даже при небольших объемах. Затраты на переналадку амортизируются по всем деталям, поэтому, хотя стоимость одной детали снижается с увеличением объема заказа, минимального требования к заказу нет. Прототипы (1-10 штук) обычно имеют более высокую стоимость одной детали, но позволяют проверить конструкцию перед началом крупномасштабного производства.
Как понять, что мои допуски слишком жёсткие?
Проанализируйте функциональные требования для каждого параметра. Если параметр напрямую не влияет на сборку детали, ее характеристики или соответствие нормативным требованиям, рассмотрите возможность использования более свободных допусков (±0,005 дюйма или больше). Проконсультируйтесь с производственными партнерами, которые могут предоставить рекомендации по соответствующим уровням допусков для конкретных применений.
Можно ли использовать разные материалы в одной детали, изготовленной на станке с ЧПУ?
Да, но это обычно требует сборочных операций, а не обработки отдельных деталей. Различные материалы можно обрабатывать отдельно, а затем соединять с помощью сварки, крепежных элементов или запрессовки. Такой подход часто оказывается более экономически выгодным, чем попытка обработать разнородные материалы вместе.
В чём разница в стоимости между 3-осевой и 5-осевой обработкой на станках с ЧПУ?
Пятиосевая обработка обычно обходится дороже, чем трехосевая, из-за более высокой стоимости оборудования, более сложного программирования и более длительного времени настройки. Однако пятиосевая обработка может снизить общую стоимость за счет исключения многократных настроек для сложных деталей. Выбирайте, исходя из сложности детали, а не по умолчанию отдавая предпочтение самой передовой технологии.
Как обработка поверхности влияет на функциональность детали?
Качество обработки поверхности в первую очередь влияет на трение, износ, поток жидкости и внешний вид. Более плотная обработка (более низкие значения Ra) имеет решающее значение для уплотнительных поверхностей, подшипников и движущихся частей. Для конструкционных или декоративных поверхностей часто достаточно более рыхлой обработки, что значительно снижает затраты на механическую обработку.
Можно ли сэкономить деньги, используя разные материалы, сохраняя при этом ту же конструкцию детали?
Часто да, но решение требует тщательного анализа. Необходимо учитывать прочность материала, коррозионную стойкость, тепловые свойства и нормативные требования. Хотя такие материалы, как алюминий, как правило, дешевле в обработке, чем титан или суперсплавы, они могут не соответствовать всем функциональным требованиям. Тщательный анализ затрат и выгод крайне важен.
Готовы оптимизировать затраты на обработку на станках с ЧПУ?
Понимание этих стратегий экономии затрат — первый шаг. Для их эффективного внедрения необходимо сотрудничество с опытными производственными партнерами, которые могут предоставить практические рекомендации по оптимизации ваших конкретных разработок.
Для получения экспертной консультации по применению этих принципов в вашем следующем проекте по обработке на станках с ЧПУ или для бесплатного анализа проекта с рекомендациями по оптимизации затрат, свяжитесь со специалистами по прецизионному производству, которые понимают как инженерные, так и экономические аспекты токарной и фрезерной обработки на станках с ЧПУ.
- Беспокоитесь о краже интеллектуальной собственности? Как защитить свои аппаратные разработки при аутсорсинге обработки на станках с ЧПУ?
- Деформированные детали и обработанные компоненты: предотвращение внутренних напряжений и деформаций в деталях, изготовленных на станках с ЧПУ по индивидуальному заказу.
- Столкнулись с проблемами в работе с ненадежными поставщиками станков с ЧПУ? Как выбрать надежного партнера для долгосрочной успешной работы?
- Как договориться о более выгодных ценах на станки с ЧПУ: полное руководство для покупателей, работающих с небольшими объемами заказов.
- Переплачиваете за жесткие допуски? 5 способов выбрать правильную точность ЧПУ без завышения стоимости.
 Russian
 English
 French
 Italian
 German
 Spanish
 Portuguese
 Arabic
 Japanese